Artykuł sponsorowany
Dlaczego precyzyjny detal metalowy wymaga kilku operacji, by zachować powtarzalność w serii
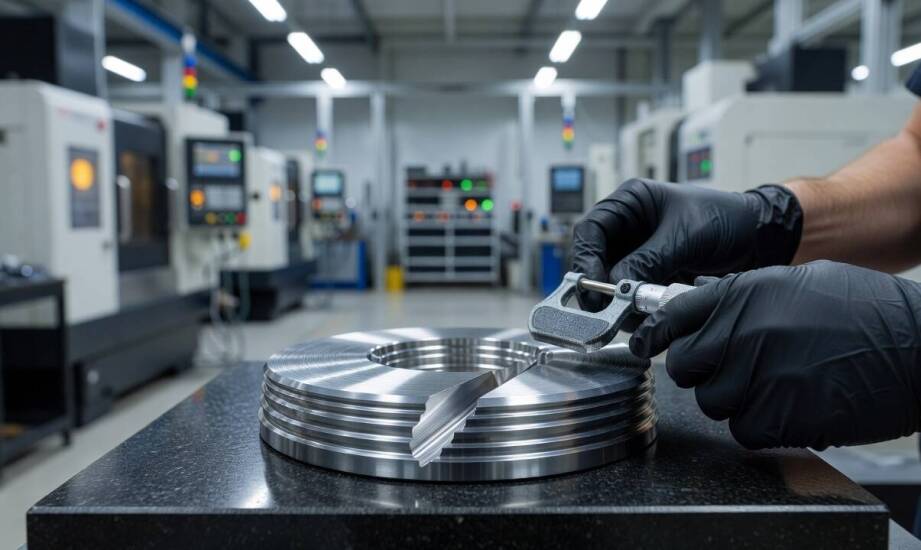
Prosty detal, taki jak wspornik montażowy z kilkoma otworami i gwintem, na pierwszy rzut oka wydaje się możliwy do wykonania w jednym cyklu. Dopiero przy produkcji serii składającej się ze stu lub więcej sztuk ujawnia się rzeczywisty wpływ procesu technologicznego na powtarzalność. Niewłaściwa kolejność pracy maszyn i częste zmiany mocowania powodują różnice wymiarowe, które dyskwalifikują gotowe komponenty na etapie montażu. Zrozumienie relacji między kolejnymi etapami pracy pozwala uniknąć kosztownych błędów podczas realizacji dużych zleceń.
Przeczytaj również: Elastyczność pracy dla kierowców taxi w aplikacji Uber w Rzeszowie
Jak poszczególne operacje budują geometrię detalu
Wielofazowa obróbka metalu cnc łączy w jedną ścieżkę toczenie, frezowanie, wiercenie oraz gwintowanie, ponieważ rzadko pojedynczy proces wystarcza do uzyskania pełnej specyfikacji technicznej. Każda z tych metod odpowiada za inny aspekt formowania materiału. Toczenie kształtuje powierzchnie walcowe i czołowe z tolerancjami, które w kontrolowanych warunkach produkcji mogą osiągać dokładność rzędu setnych części milimetra. Frezowanie pozwala z kolei dodać płaskie powierzchnie, asymetryczne kieszenie i skomplikowane kontury. Wiercenie i gwintowanie tworzą wewnętrzne profile pod elementy złączne, natomiast cięcie laserowe często przygotowuje bazowy obrys blachy przed wejściem detalu na obrabiarkę skrawającą.
Przeczytaj również: Jak outsourcing szlifierzy z Filipin wpływa na efektywność produkcji?
W produkcji komponentów dla branży meblowej, na przykład przy tworzeniu solidnego wspornika półki, obróbka zaczyna się od wycięcia prostokątnego elementu. Następnie maszyna toczy powierzchnię cylindryczną, frezuje rowki montażowe, a na końcu gwintuje otwory pod śruby. W elektronice podobny element, taki jak specjalistyczny radiator, wymaga innej sekwencji. Konieczne jest tam wyfrezowanie precyzyjnych kieszeni pod układy scalone oraz wykonanie dokładnych otworów. Co niezwykle istotne, uzyskanie ciasnego pasowania w klasie H7 wymaga po wstępnym wierceniu zastosowania dodatkowego rozwiercania, aby zapewnić odpowiednią gładkość. Pojedyncza metoda maszyny nie realizuje wszystkich tych cech jednocześnie, dlatego zgranie kilku technologii staje się fundamentem pracy nad detalem.
Przeczytaj również: Reklamówki papierowe vs. foliowe – które lepsze dla środowiska?
Znaczenie stałych baz mocowania i kontroli międzyoperacyjnej
Każda zmiana mocowania komponentu na innej obrabiarce lub w innym uchwycie wprowadza ryzyko przesunięcia głównych osi. Nawet precyzyjne maszyny przemysłowe, takie jak automaty tokarskie STAR czy centra frezarskie HAAS, nie eliminują całkowicie błędów repozycjonowania. Przy braku stabilnych uchwytów mikroskopijne przesunięcia kumulują się do odchyłek widocznych podczas ostatecznego montażu. Zastosowanie klasycznej zasady 3-2-1 w projektowaniu mocowań pozwala zdefiniować stałe bazy odniesienia i znacznie ograniczyć odkształcenia. Wynikają one zazwyczaj z sił nacisku szczęk lub naturalnych naprężeń termicznych uwalnianych podczas usuwania naddatku materiału.
Weryfikacja wymiarów na kluczowych etapach produkcji bywa równie ważna co sama praca wrzeciona. Kontrola międzyoperacyjna pozwala wychwycić odchylenia, zanim wadliwy półfabrykat trafi na kolejne, kosztowne etapy kształtowania. Pomiar przeprowadzony na współrzędnościowej maszynie pomiarowej zapobiega nawarstwianiu się błędów w całej serii produkcyjnej. Jakość kilkuset identycznych elementów zależy zatem nie tylko od klasy samych urządzeń, ale przede wszystkim od utrzymania nienaruszonych punktów bazowych.
W praktyce przemysłowej marka Tolmet z Brześcia Kujawskiego realizuje tego typu procesy, łącząc toczenie, frezowanie, wiercenie oraz cięcie laserowe w starannie ułożone ścieżki technologiczne. Firma obsługuje producentów z branż meblowej i elektronicznej w województwie kujawsko-pomorskim. Wykorzystanie nowoczesnego parku maszynowego i oparcie się na normach ISO 9001 oraz ISO 14001 pozwala planować operacje tak, aby redukować do minimum konieczność wielokrotnego przemocowywania skomplikowanych części.
Zaplanowany układ operacji oraz konsekwentne trzymanie punktów odniesienia decydują o ostatecznym sukcesie obróbki seryjnej. Bez starannie opracowanej technologii nawet najbardziej zaawansowany sprzęt nie zagwarantuje identycznej geometrii każdego detalu. Właściwe przypisanie ról dla toczenia i frezowania sprawia, że finalny produkt bez problemu przechodzi restrykcyjną kontrolę jakości.
Kategorie artykułów
Polecane artykuły

Koła pasowe gładkie a ich wpływ na zrównoważony rozwój przemysłu

Badanie toksykologiczne krwi cena – czy warto inwestować w prywatne usługi?

Wyspy Wenezueli jako destynacja dla luksusowych rejsów
